Ein systematischer Ansatz für Tieflochbohrungen
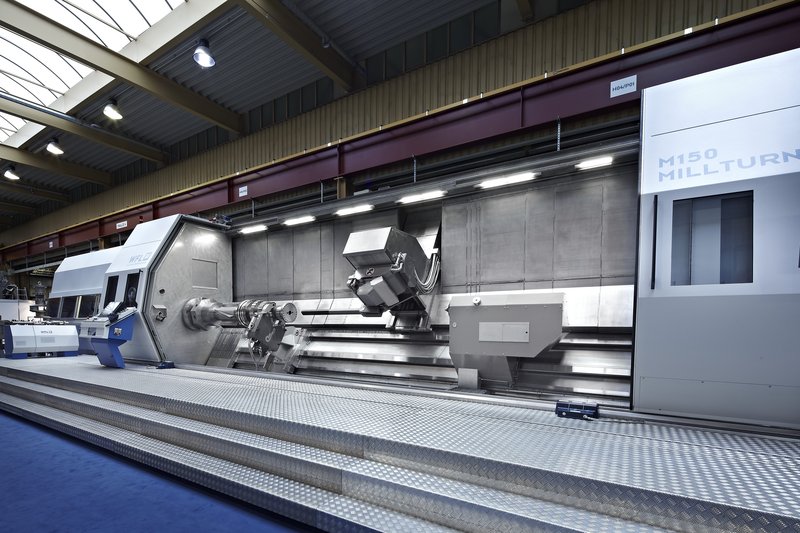

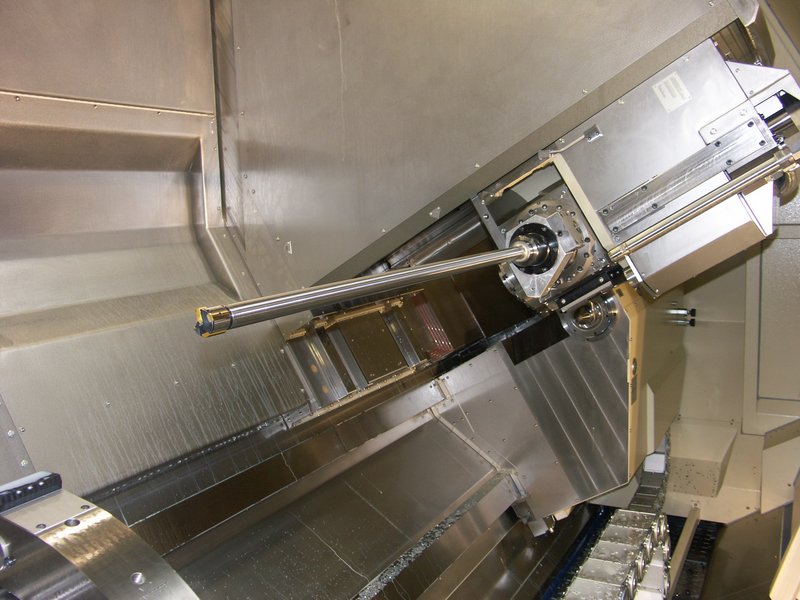
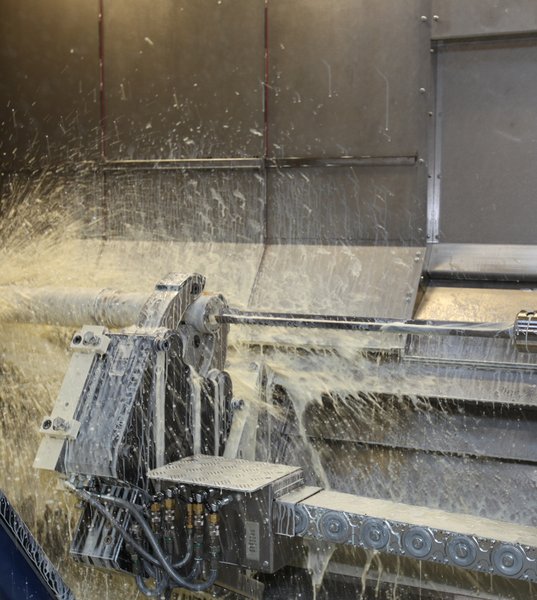
Unsere dreiteilige Serie mit dem Titel „Interne Bearbeitungskompetenz von WFL“ bietet einen Überblick über folgende Themen: Tieflochbohren, Innendrehen und Auskammern. Der erste Teil befasst sich mit dem komplexen Prozess der Herstellung tiefer Bohrungen. Die WFL Millturn Technologies GmbH & Co. KG nutzt bei dieser Art von Arbeiten alle Vorteile der Komplettbearbeitung und setzt damit neue Maßstäbe hinsichtlich Präzision und Wirtschaftlichkeit.
Die grundlegendste Form der Innenbearbeitung ist das Bohren. Das Tiefbohren stellt dabei einen Sonderfall dar und ist Gegenstand des ersten Teils dieser dreiteiligen Serie. Es handelt sich um eine der Spezialdisziplinen im Bereich der Zerspanung, zumal solche Bearbeitungsverfahren in der Regel sowohl hinsichtlich der Werkzeuge als auch der Maschinen eine spezielle Ausrüstung erfordern. Im Bohrwesen gelten Bohrungen mit einem Durchmesser zwischen 0,2 und 500 mm und einer Bohrtiefe, die typischerweise mehr als das Dreifache des Durchmessers beträgt, allgemein als „Tiefbohrungen“. Bei kleineren Bohrdurchmessern kann das Verhältnis von Länge zu Durchmesser (L/D) je nach Verfahren und Werkstoff bis zu ≤ 100 oder in Sonderfällen sogar bis zu 400 betragen. Bei großen Durchmessern wird das Verhältnis von Länge zu Durchmesser hauptsächlich durch den Verfahrweg der Maschine oder deren Bettlänge begrenzt.
Besondere Herausforderungen erfordern spezielle Werkzeuge
Die immer wiederkehrenden Herausforderungen beim Tiefbohren bestehen darin, Kühlschmiermittel an die Schneidkante zu leiten, Späne gleichmäßig abzuführen und eine möglichst gerade Bohrung zu erzielen. Im Laufe der Jahre wurden verschiedene Bohrwerkzeuge für unterschiedliche Zwecke entwickelt. Bei Tiefbohrverfahren besteht der Bohrkopf neben dem eigentlichen Hauptschneidelement (meist eine einzelne Schneide oder eine aus austauschbaren Schneideinsätzen) aus einer sekundären Schneide und zusätzlichen Führungsleisten. Diese Anordnung sorgt dafür, dass der Bohrer an der Bohrlochwand abgestützt wird, was die Genauigkeit erhöht und das Zentrieren des Bohrers während des Prozesses erleichtert. Die Abstützung des Bohrers bewirkt zudem einen Glättungseffekt, der die Oberflächenqualität im Inneren des Bohrlochs verbessert.
Verschiedene Verfahren
Tiefbohrverfahren lassen sich in zwei Hauptkategorien unterteilen, je nachdem, ob der Späneabtransport extern oder intern erfolgt. Der externe Späneabtransport wird hauptsächlich mit einlippigem und, seltener, mit doppellippigem Tiefbohren in Verbindung gebracht, wobei Kühlschmiermittel über Einlassbohrungen im Bohrer zur Schneidkante geleitet und das Späne-Kühlschmiermittel-Gemisch entlang einer V-förmigen Längsnut im Werkzeug abtransportiert wird. Dieses Verfahren wird typischerweise für Bohrdurchmesser zwischen 0,5 und 40 mm eingesetzt. Für größere Durchmesser kommen Spatenbohrer zum Einsatz, bei denen an der Vorderseite eine durchgehende Schneidkante gebildet wird, in der Regel unter Verwendung von Wendeplatten. In solchen Fällen ist die Bohrerlänge typischerweise auf 12 x D begrenzt.
Eine weitere Option bei Bohrdurchmessern ab 16 mm ist das BTA-Verfahren (Boring and Trepanning Association). Dabei handelt es sich um eines der Verfahren, bei denen das Späne-Kühlschmiermittel-Gemisch intern abgeführt wird. Der Vorteil von Verfahren mit interner Späneabfuhr besteht darin, dass die austretenden Späne nicht mehr mit der Bohrlochoberfläche in Kontakt kommen und diese somit nicht beschädigen können. Ejektorbohrer, eine Sonderform des BTA-Bohrers, können bei Durchmessern ab etwa 25 mm auf Basis einer Zweirohranordnung eingesetzt werden. Diese Bohrer verfügen über zusätzliche Kühlschmiermittelauslässe am Rand des Bohrkopfes, und ein Teil des Schmiermittels wird über eine Ringdüse direkt in das Innenrohr geleitet. Dadurch entsteht im vorderen Bereich des Bohrers ein Unterdruck, der den Abtransport des Späne-Kühlschmiermittel-Gemischs beschleunigt.
Kostenaspekte
Tiefbohrungen machen einen wesentlichen Teil der Bearbeitungsarbeiten an vielen Bauteilen aus, die mit Bearbeitungszentren von WFL gefertigt werden. „Im Hinblick auf den gesamten Bearbeitungsprozess von Bauteilen wird das Tiefbohren oft als eine Art Ärgernis angesehen. Viele Unternehmen verfügen nicht über geeignete Maschinen und müssen diesen Bearbeitungsschritt an Dritte auslagern“, erklärt Christian Jagersberger, Vice President of Sales bei WFL, und verdeutlicht damit die besondere Bedeutung dieses Themas: „Es sind nicht nur die oft langen Wartezeiten, bis das Werkstück vom Dienstleister zurückkommt, sondern auch die zusätzliche Rüstzeit und die Ungenauigkeiten, die mit dem zusätzlichen Spannen einhergehen.“
„Es ist kaum verwunderlich, dass die Kosten zum Problem werden, wenn jedes Bauteil mehrere Tiefbohrungen erfordert“, fügt Christian Jagersberger hinzu und sagt weiter: „Zwar fallen recht viele dieser Bohrungen an, doch nehmen sie insgesamt meist nur einen geringen Teil der Bearbeitungszeit in Anspruch. Deshalb halten es viele Unternehmen nicht für lohnenswert, eine separate Maschine für diesen Zweck anzuschaffen. Und genau hier kommen wir ins Spiel – mit der in unsere Bearbeitungszentren integrierten Tiefbohrfunktion.“
Integrierte Bearbeitung
Bei sehr tiefen Bohrungen oder schwer zerspanbaren Werkstoffen erfordert der Werkzeugverschleiß oft, dass das Bohren in Etappen mit Werkzeugen unterschiedlicher Länge, aber gleichem Durchmesser durchgeführt wird. Bearbeitungszentren von WFL bieten bei solchen Bearbeitungsprozessen entscheidende Vorteile. Zum einen können die verschiedenen Bohrwerkzeuge im Werkzeugmagazin gelagert und bereitgehalten werden, was die Spannzeiten minimiert und gleichzeitig die Positioniergenauigkeit deutlich verbessert. Ganz zu schweigen davon, dass eine echte sechsseitige Tieflochbearbeitung in nur einer oder höchstens zwei Spannvorgängen durchgeführt werden kann.
Die Vorteile liegen auf der Hand. Die Rüstzeiten werden enorm reduziert, und eventuelle Nachbearbeitungen aufgrund von Verformungen durch andere Arbeitsschritte können sofort durchgeführt werden. Die Prozessschritte lassen sich nacheinander ausführen, ohne dass dabei Abstriche bei der Genauigkeit gemacht werden müssen.
Spezielle Überwachungszyklen
WFL hat zudem eine Form der Prozessüberwachung für das Tiefbohren in die Maschinensteuerung integriert, die es ermöglicht, die Prozesskräfte bereits in einer frühen Phase des Bohrvorgangs zu ermitteln und anhand dieser Prozessdaten die verbleibende Bohrtiefe zu überwachen. Dies ist besonders wichtig angesichts der großen Bandbreite an Werkstoffen in den zu bearbeitenden Bauteilen, die von einfachem Stahl bis hin zu schwer zerspanbaren Sonderlegierungen reicht. Dieser Ansatz kann selbst bei Einzelbohrungen hervorragende Bohrergebnisse liefern und gleichzeitig den Ressourceneinsatz während der Bearbeitung reduzieren.
Die Vorteile der Schmierung
Ein weiterer wichtiger Aspekt beim Tiefbohren ist die Wahl des Kühlschmiermittels sowie die Betriebsdrücke während der jeweiligen Bearbeitungsphase. Diese Faktoren sind entscheidend für die Prozesssicherheit, sowohl hinsichtlich der Bearbeitung als auch der Oberflächenqualität der Bohrungen.
Unsere Maschinen werden entsprechend den individuellen Anforderungen konzipiert, unabhängig davon, ob bei der Bearbeitung Emulsion, Öl oder beide Kühlschmierstoffe zum Einsatz kommen. „Das bedeutet, dass wir alle Anforderungen in einem Betriebsdruckbereich von 10 bis 350 bar und eine Durchflussmenge von 10 bis 800 Litern abdecken können“, betont Jagersberger und unterstreicht damit, was WFL-Maschinen so einzigartig macht.
Das gesamte Spektrum an Kompetenz in der Innenbearbeitung
WFL erfüllt nicht nur die technischen Anforderungen im Zusammenhang mit Tiefbohrungen (wie beispielsweise die in den meisten Maschinen bereits vorhandenen mitlaufenden Lünetten), sondern unterstützt seine Kunden auch bei der Entwicklung von Bearbeitungsstrategien. Umfassendes Prozess-Know-how und geeignete Steuerungsmechanismen gewährleisten eine reproduzierbar hohe Qualität der Bohrarbeiten.